Продукция
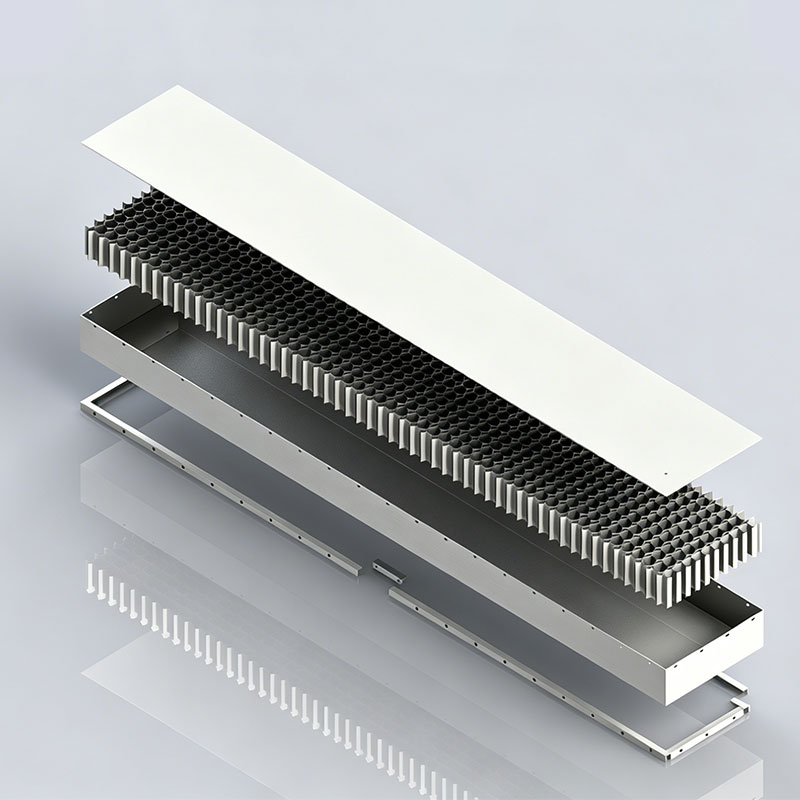
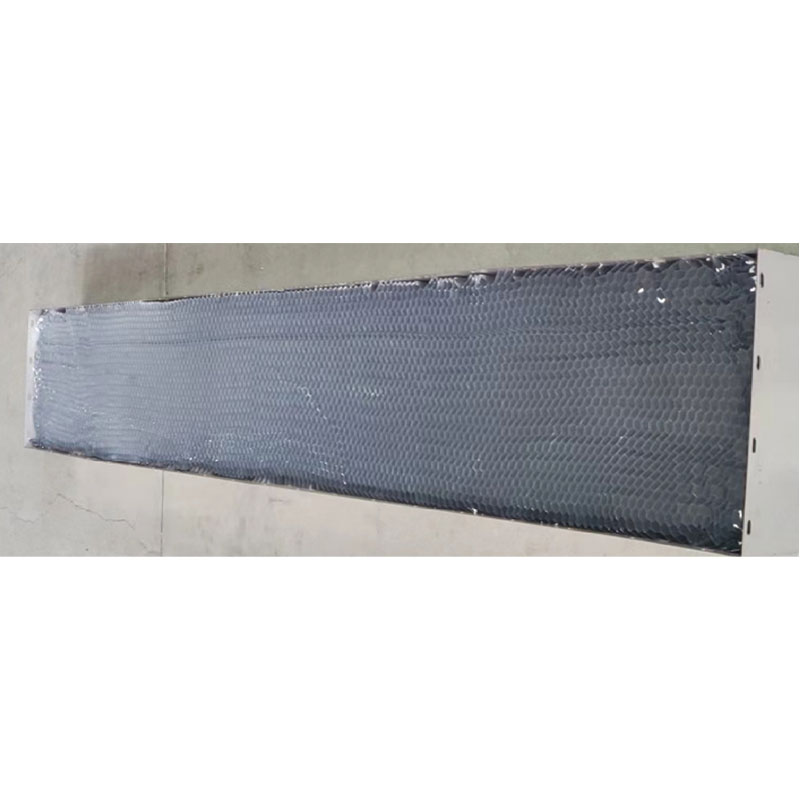
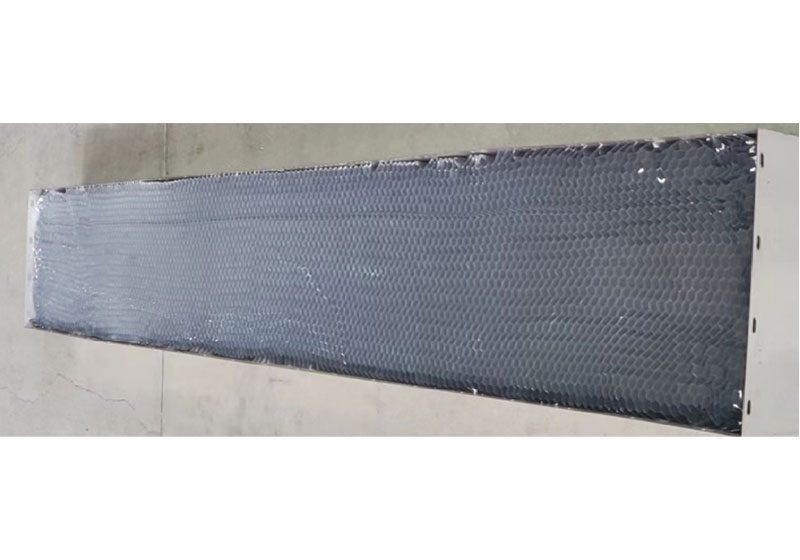
Компонент плавучего элемента (сотовый заполнитель)
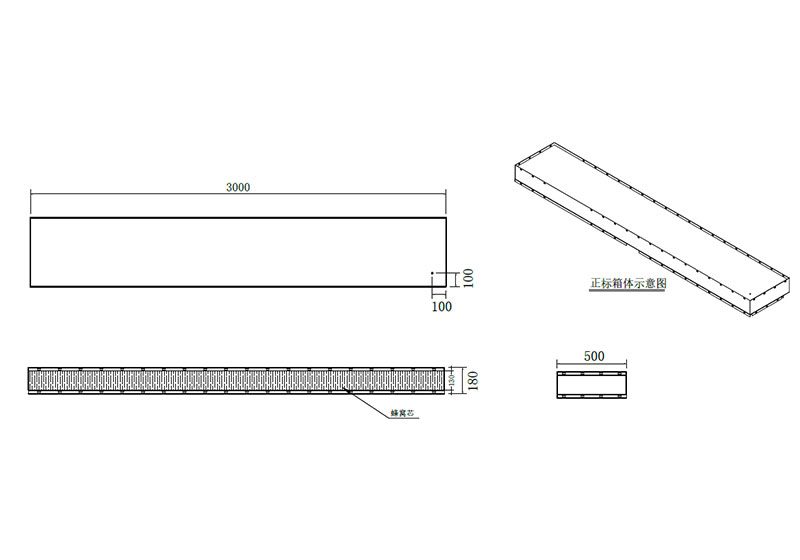
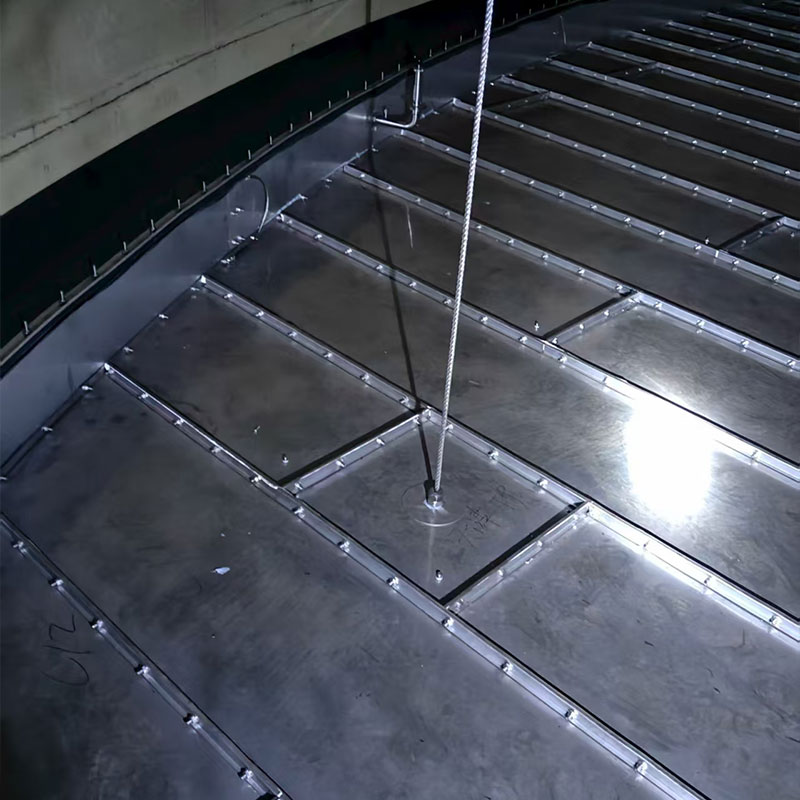
Каждый плавучий элемент изготавливается на автоматизированной производственной линии завода; четырёхгорелочная автоматическая аргонодуговая сварка синхронно выполняет сварку четырёх вертикальных швов, исключая дефекты, связанные с человеческим фактором. Материал сотового заполнителя — S30408, длина стороны 12 мм / толщина фольги 0,05 мм, прочность при плоском сжатии ≥0,35 МПа; 100% испытание на герметичность (20 кПа) и пенетрантный контроль обеспечивают долговременную герметичность.
Описание
маркер
Описание продукта
Сотовая конструкция · Высокая несущая способность и гарантия нулевой утечки
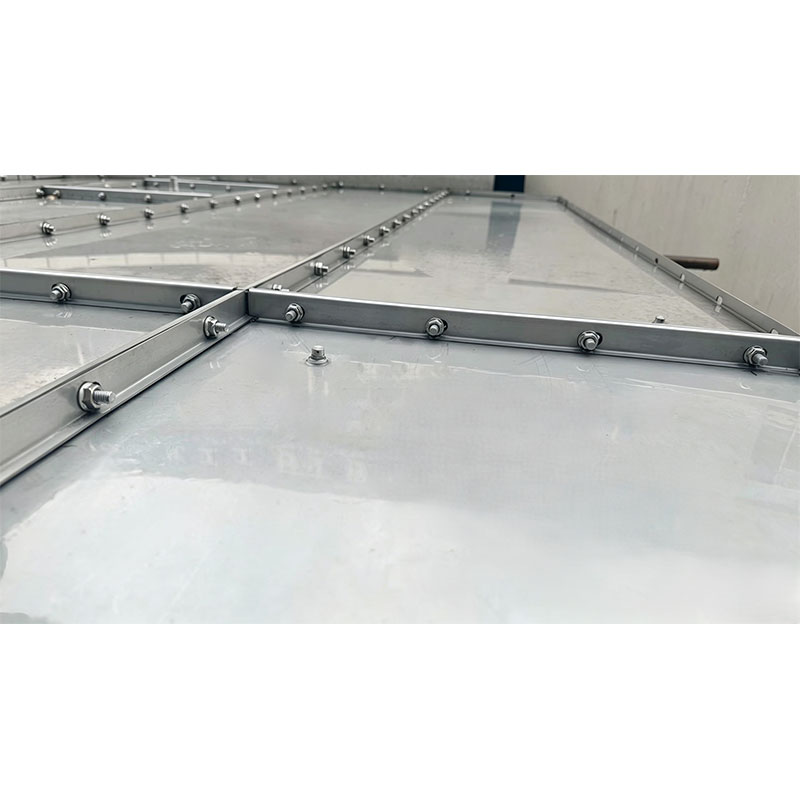
Каждый плавучий элемент изготавливается на автоматизированной производственной линии завода; четырёхгорелочная автоматическая аргонодуговая сварка синхронно выполняет сварку четырёх вертикальных швов, исключая дефекты, связанные с человеческим фактором. Материал сотового заполнителя — S30408, длина стороны 12 мм / толщина фольги 0,05 мм, прочность при плоском сжатии ≥0,35 МПа; 100% испытание на герметичность (20 кПа) и пенетрантный контроль обеспечивают долговременную герметичность. Соединяется со смежными элементами болтами M8 (86 предусмотренных отверстий) с помощью защёлок из нержавеющей стали и уплотнительных прокладок, образуя полноконтактный жёсткий понтон.
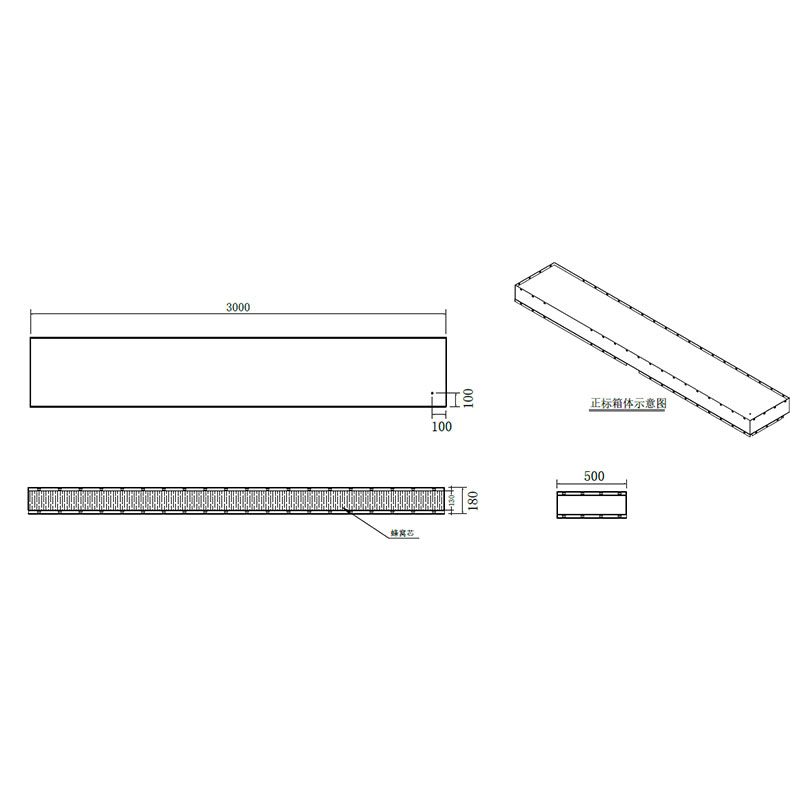
● Габаритные размеры: 3000×500×180 мм (по заказу)
● Толщина верхней/нижней панели: ≥0,6 мм / ≥1,2 мм
● Фактическая прочность при плоском сжатии: сотовый заполнитель 0,35 МПа / рёбра жёсткости 0,26 МПа
● Контроль сварных швов: герметичность + пенетрантный контроль + видеорегистрация сварных швов с прослеживаемостью
● Способ сварки: контактная сварка/лазерная сварка + уплотнение защёлками
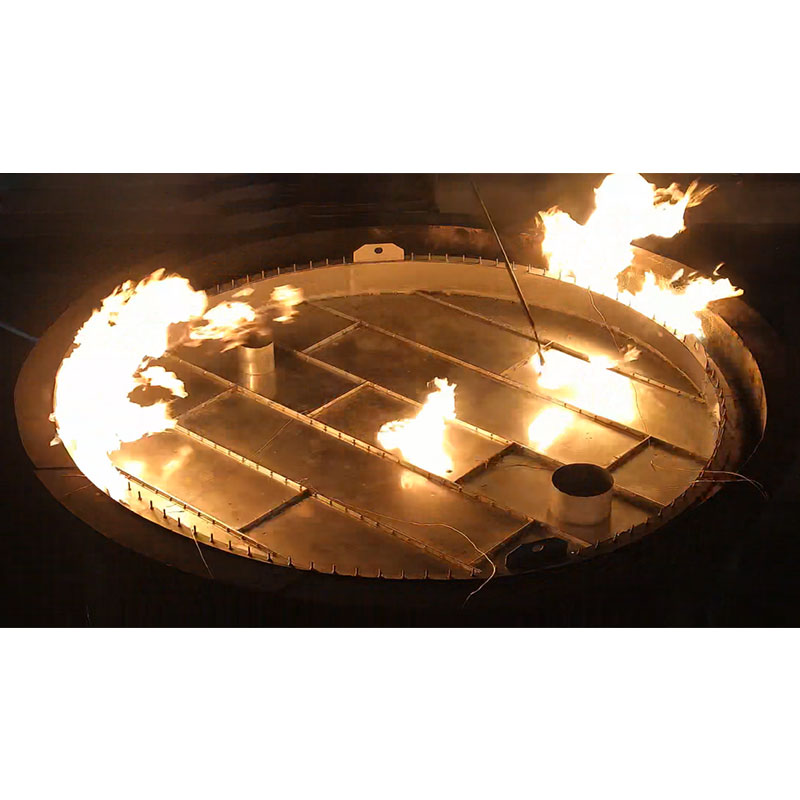
● Целостность при огневом воздействии: общая огнестойкость ≥2 ч (элемент независимый)
Принцип действия
Сотовый заполнитель выполнен из алюминия 3003H18 (толщина 0,05 мм) с правильной шестигранной сотовой структурой с длиной стороны 12 мм. Благодаря множеству мелких шестигранников воспринимается давление, которое равномерно распределяется по всей плоскости, обеспечивая высокую прочность при плоском сжатии. Четырёхгорелочная синхронная аргонодуговая сварка обеспечивает формирование вертикальных швов за один проход, равномерный ввод тепла, малую зону термического влияния и предотвращает концентрацию напряжений. На автоматизированной производственной линии склеивание полиуретановым клеем выполняется при вакууме -53 кПа, выдержка под давлением 6 ч; верхняя и нижняя панели с сотовым заполнителем образуют герметичную полость. После сварки каждый элемент заполняется сжатым воздухом для испытания на герметичность методом погружения в воду (выдержка 5 мин без падения давления); дополнительно проводится пенетрантный контроль (цветная дефектоскопия) сварных швов. Между элементами применяется предварительная затяжка болтами M8; защёлки и уплотнительные прокладки обеспечивают механическую фиксацию и эластичную компенсацию, благодаря чему даже при незначительной деформации стенки резервуара или изменении температуры в стыках не образуются зазоры. Точность размеров на полностью автоматизированной линии ±1 мм, что обеспечивает минимальную погрешность общей плоскостности после сборки на месте и исключает локальное коробление, приводящее к утечкам.
| Параметр | Показатели корпуса с сотовым заполнителем |
| Габаритные размеры | 3000×500×180 мм (по заказу) |
| Прочность при плоском сжатии | ≥0,35 МПа |
| Толщина верхней/нижней панели | Верхняя панель ≥0,6 мм / нижняя панель ≥1,2 мм |
| Сотовый заполнитель | 0,05*12 (шестигранный сотовый заполнитель) |
| Контроль сварных швов | Герметичность + пенетрантный контроль + прослеживаемость сварных швов |
связаться с нами
Сопутствующие популярные продукты
Компонент плавучего элемента (паяный сотовый заполнитель)
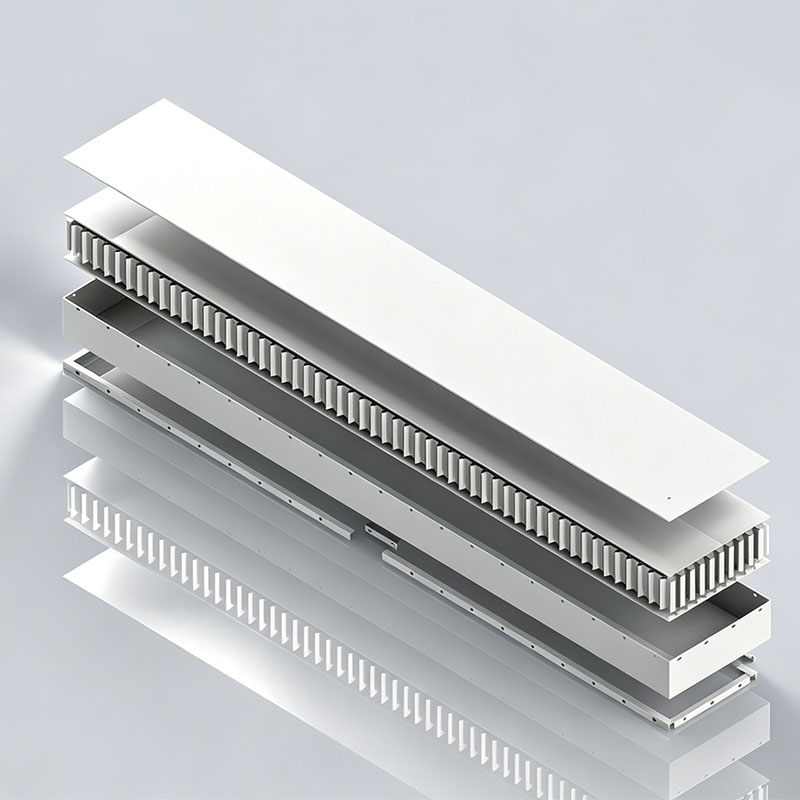
Каждый плавучий элемент изготавливается на автоматизированной производственной линии завода; с применением процесса высокотемпературной пайки сверхтонкий сотовый заполнитель из нержавеющей стали и верхняя/нижняя панели за один цикл соединяются в единое целое методом металлургического соединения в вакуумной среде. На протяжении всего процесса не используются клеевые составы или клёпаные соединения, что полностью устраняет риск погружения понтона, вызванный старением клея и отклеиванием.
Система опор
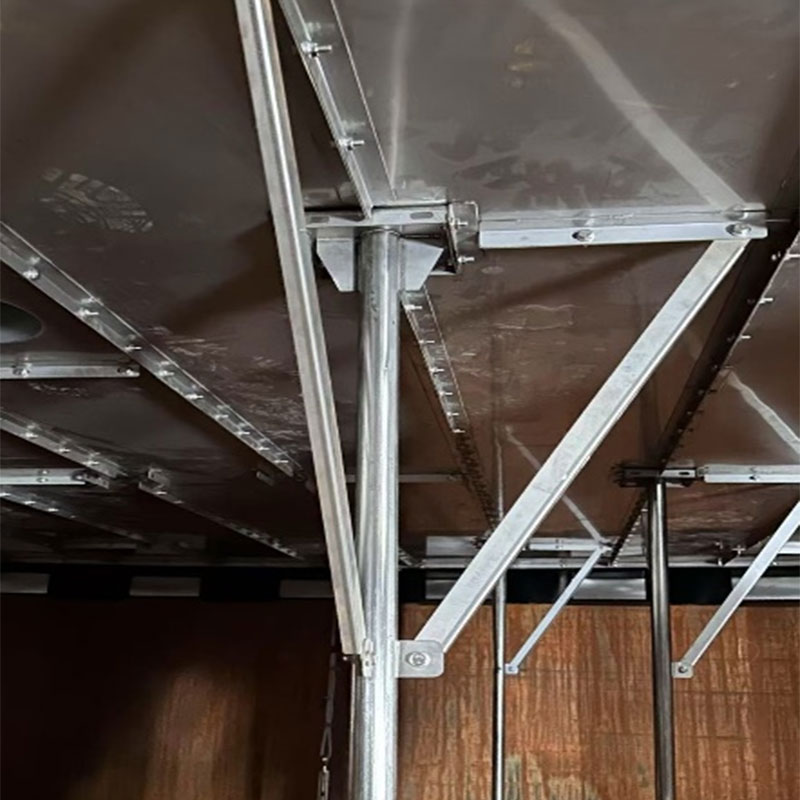
Опорные стойки выполнены из труб из нержавеющей стали S30408 φ40×2,5 мм, в нижней части установлены нейлоновые прокладки и выполнены дренажные отверстия, что предотвращает скопление жидкости и коррозию днища резервуара. Треугольная опора обеспечивает вертикальность; каждая опорная стойка усиленно соединена с рамой понтона сплошным сварным швом. Расчётная сосредоточенная нагрузка ≥2,2 кН/0,1 м²; весовая нагрузка от понтона равномерно передаётся на днище резервуара.
Принадлежности для ремонта и обслуживания
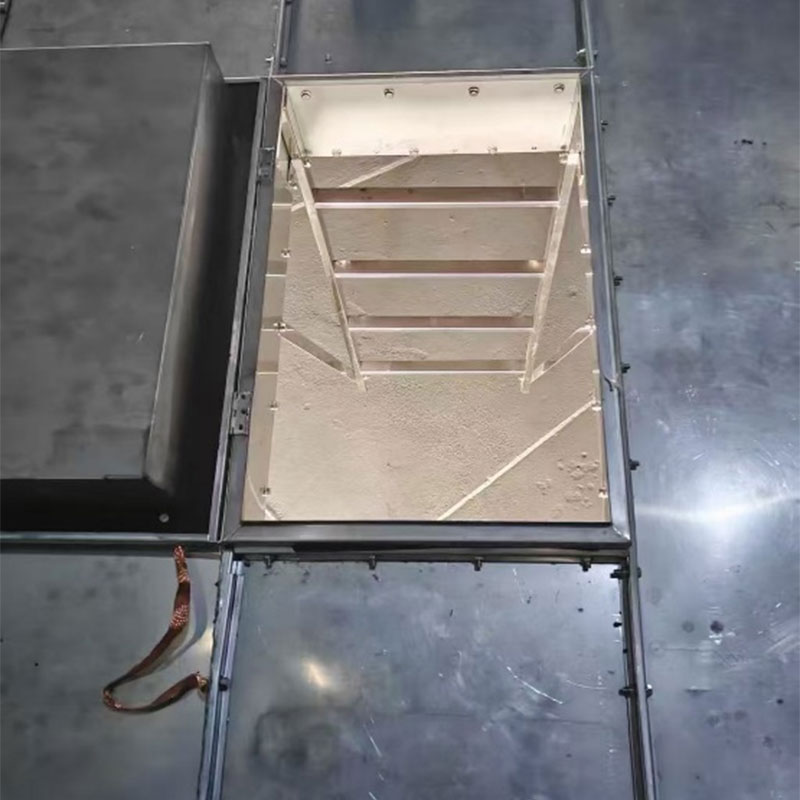
В крышку люка-лаза добавлен отдельный плавучий ящик, что делает зону люка-лаза полностью идентичной основному понтону и устраняет локальное паровое пространство. Уплотнение крышки выполнено из высокоэластичной уплотнительной ленты XPE; после закрытия проводится проверка герметичности, обеспечивающая отсутствие испарений. Обечайка люка-лаза имеет равнопрочное сварное соединение с понтоном, внутрь возможен доступ для ремонта и обслуживания, в комплекте — болты антистатической перемычки.
Катодная защита трубопроводов
MMO-анод (анод из смешанных оксидов металлов) представляет собой вспомогательный анод, применяемый в системах катодной защиты с наложенным током. На титановой подложке методом горячего спекания наносится слой стабильных оксидов благородных металлов, обладающих хорошей гибкостью, коррозионной стойкостью и высокой электропроводностью, например IrO2/Ta2O5.
Система защитного заземления
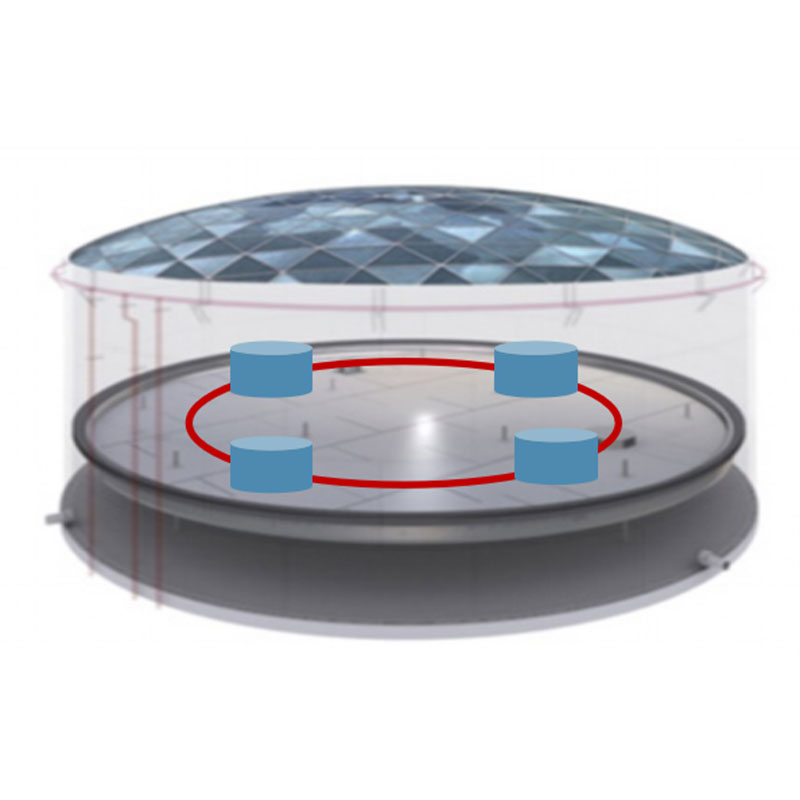
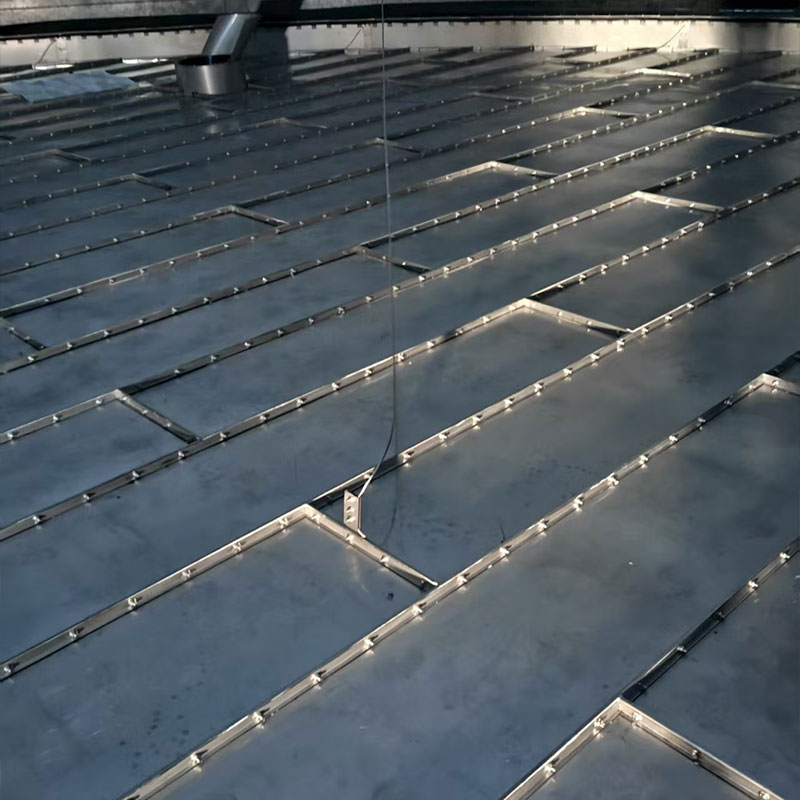
Все металлические детали на понтоне соединяются перемычками из стального каната из нержавеющей стали диаметром 6 мм или медной плетёной ленты; по периметру стенки резервуара равномерно устанавливается не менее 4 групп отводящих проводников к клеммам заземления на крыше резервуара. После монтажа измеренное значение сопротивления цепи ≤10 Ом, что соответствует стандартам GB 13348 и SH/T 3097, что исключает риск накопления статического электричества у источника.
Противопожарный пенный порог
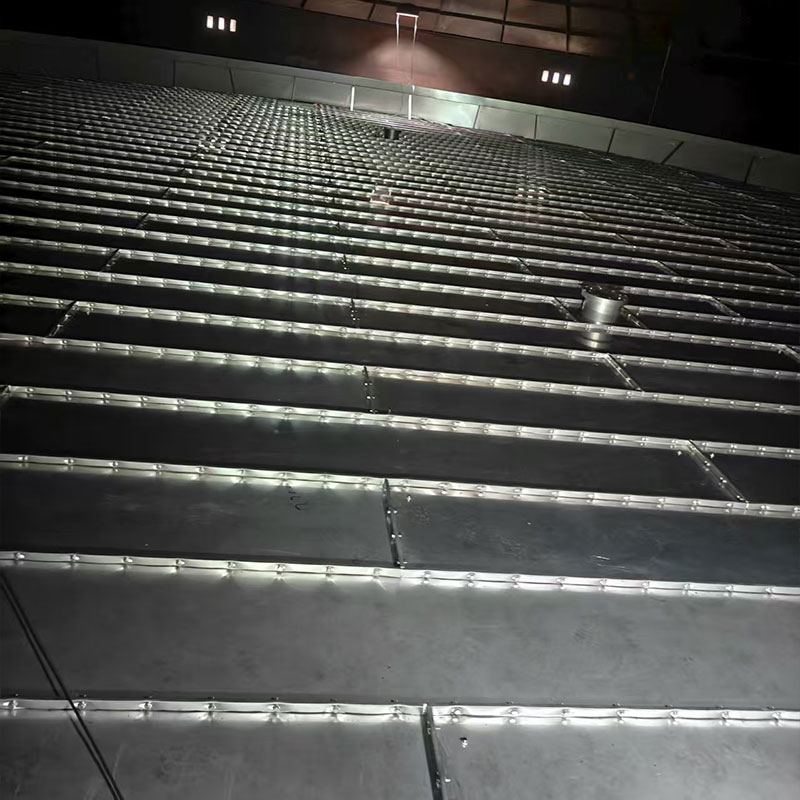
Взаимодействует с системой пенного пожаротушения резервуара, образует ограждение на понтоне, обеспечивая равномерное покрытие огнетушащей пеной кольцевого зазора между понтоном и стенкой резервуара, изолирует горючие пары и обеспечивает быстрое тушение путём изоляции кислорода.
Принадлежности для пробоотборного устройства
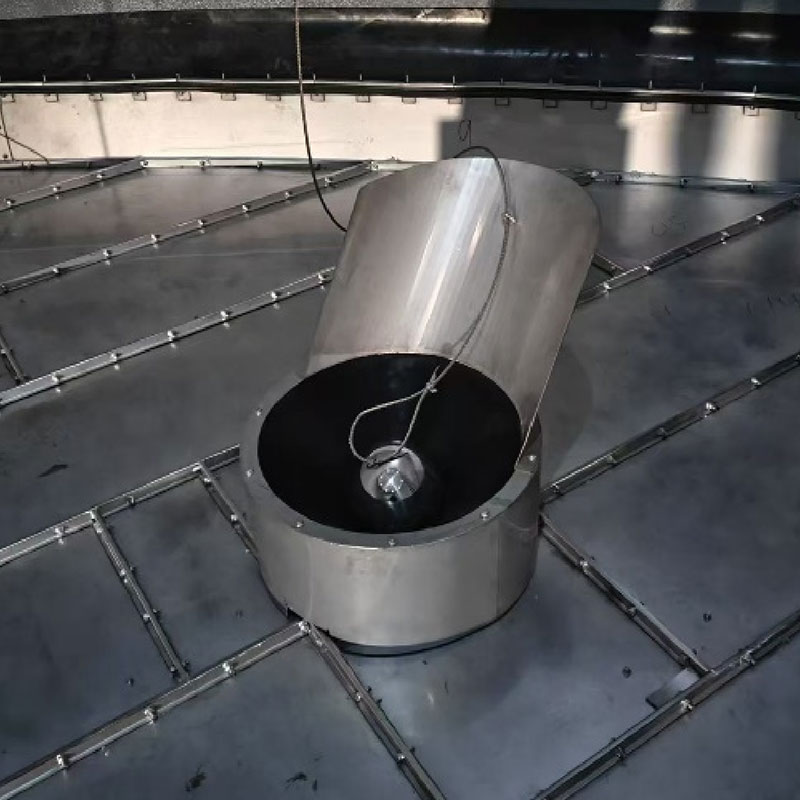
Люк для замера уровня и отбора проб (без направляющей трубы) предназначен для резервуаров с наружной плавающей крышей и резервуаров с понтоном, номинальный диаметр DN200, патрубок отбора проб выполнен по раструбному типу, его диаметр не должен быть менее удвоенного диаметра цилиндрической части, что обеспечивает беспрепятственный отбор проб и предотвращает вихревые помехи.
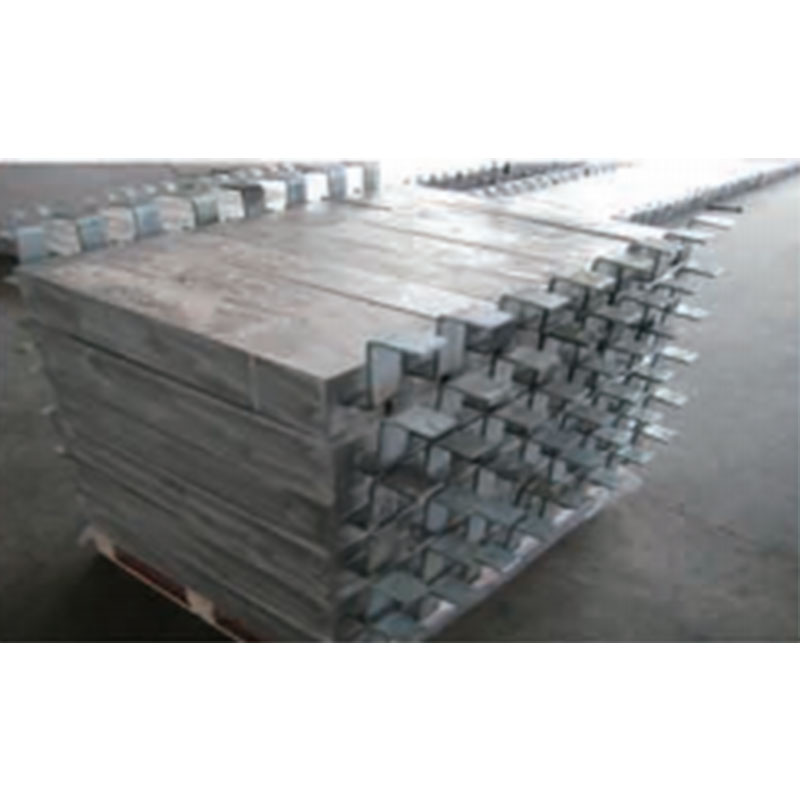
Протекторы для внутренней стенки резервуара
Литые алюминиевые аноды применяются в таких промышленных областях, как суда в морской среде, портовые и морские инженерные сооружения, системы охлаждения морской водой и участки подтоварной воды резервуаров, а также в коррозионных средах, таких как морская вода, солоноватая вода и морской ил.
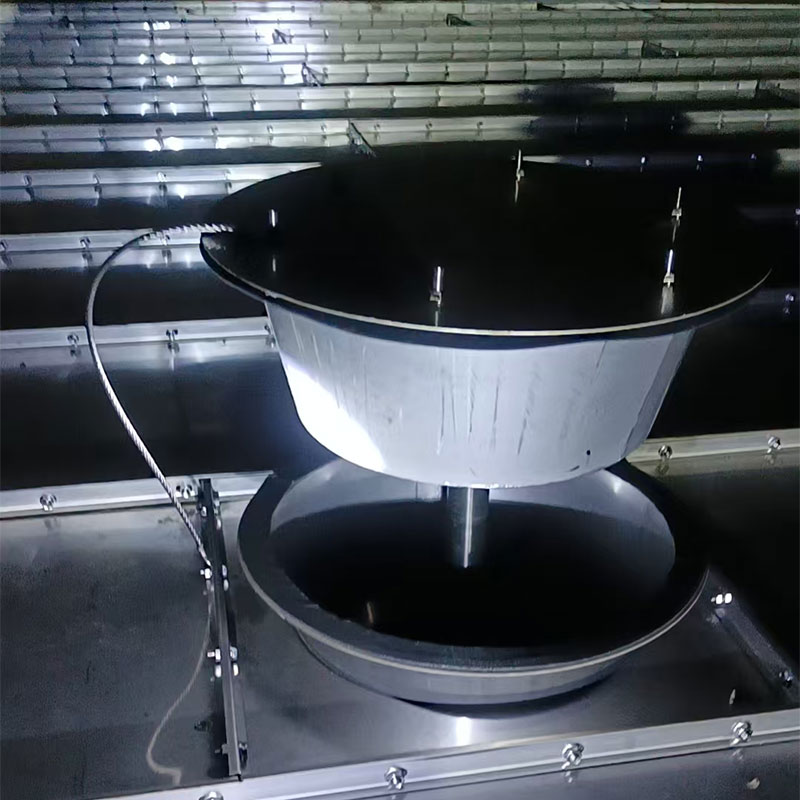
Принадлежности для предохранительного клапана
Количество клапанов и общая площадь проходного сечения рассчитываются исходя из максимального расхода приёма/выдачи нефтепродуктов резервуара. Шток клапана выполнен из нержавеющей трубы, в нижней части предусмотрены дренажное отверстие + нейлоновая прокладка, что предотвращает замерзание или коррозию от скопления жидкости. Ход открытия крышки клапана 150–200 мм, площадь проходного сечения больше условного прохода корпуса клапана, что обеспечивает своевременную вентиляцию.
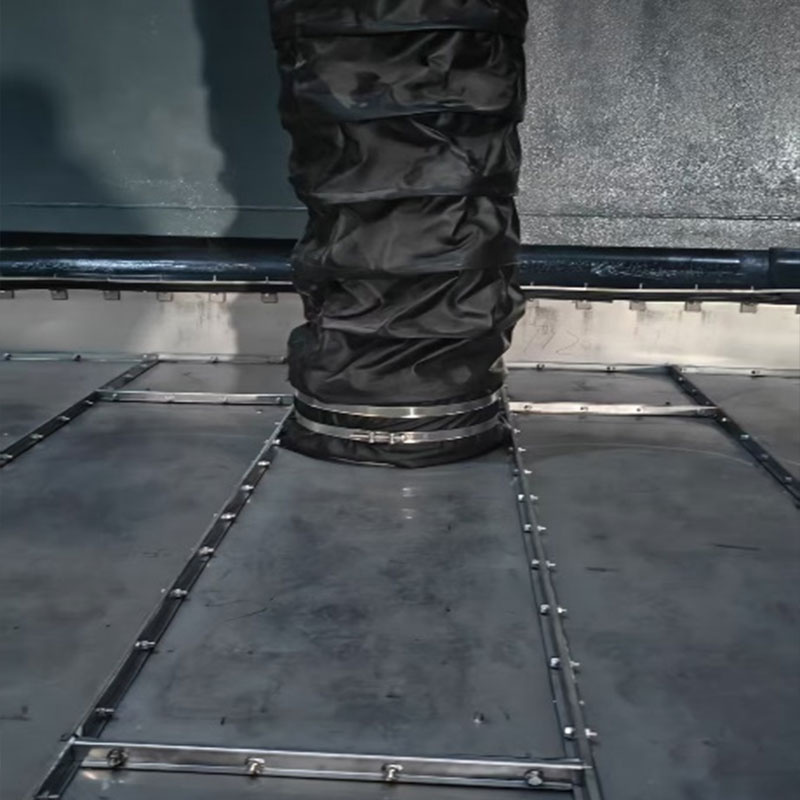
Комплектующие для направляющей трубы
Предназначено специально для резервуаров с направляющими трубами, изготовлено из высокоэффективного ТПУ или хлорсульфированного полиэтилена, степень сжатия ≥15:1, адаптируется к перемещению патрубка при подъёме и опускании понтона. Оба конца чехла соединяются фланцами или хомутами, обладает маслостойкостью и химической стойкостью, прошло испытание 100 000 циклов возвратно-поступательного сжатия без разрушения и утечек.
Катодная защита наружной поверхности днища резервуара
Гибкий анод MM0/T1 представляет собой гибкий анод на основе проволоки MMO/Ti, обладает такими техническими характеристиками, как высокая эффективность использования тока, малое влияние блуждающих токов, высокая стойкость к токовым импульсам, большая плотность дренажного тока и длительный срок службы; является гибким анодом нового поколения.
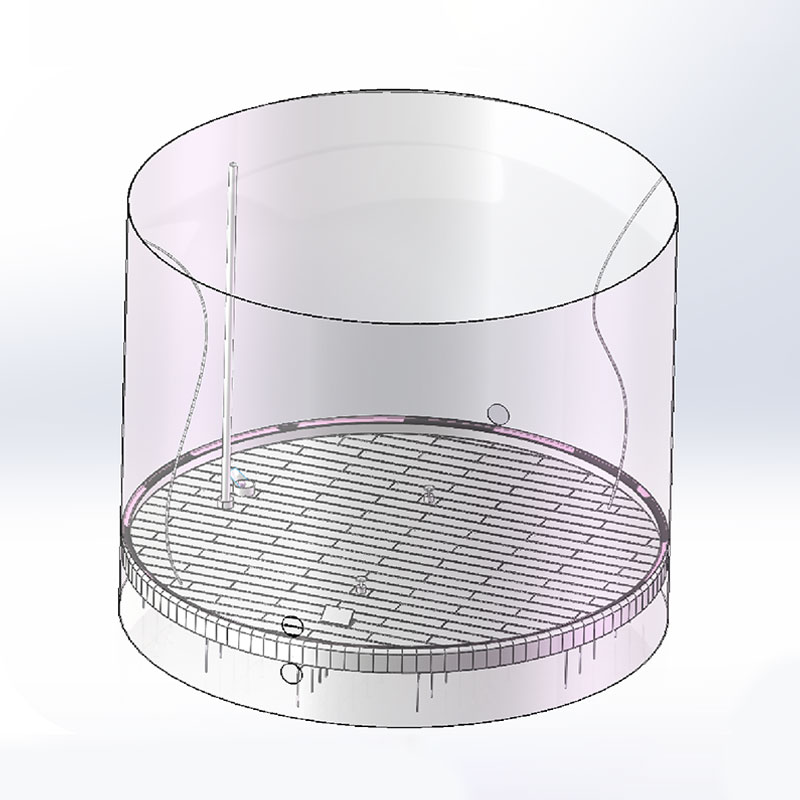
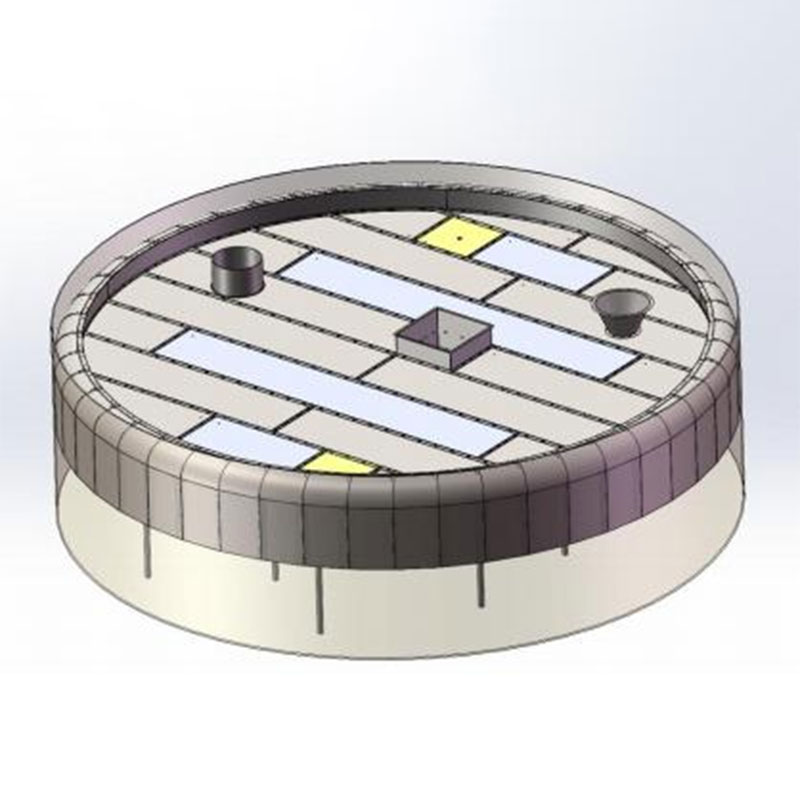
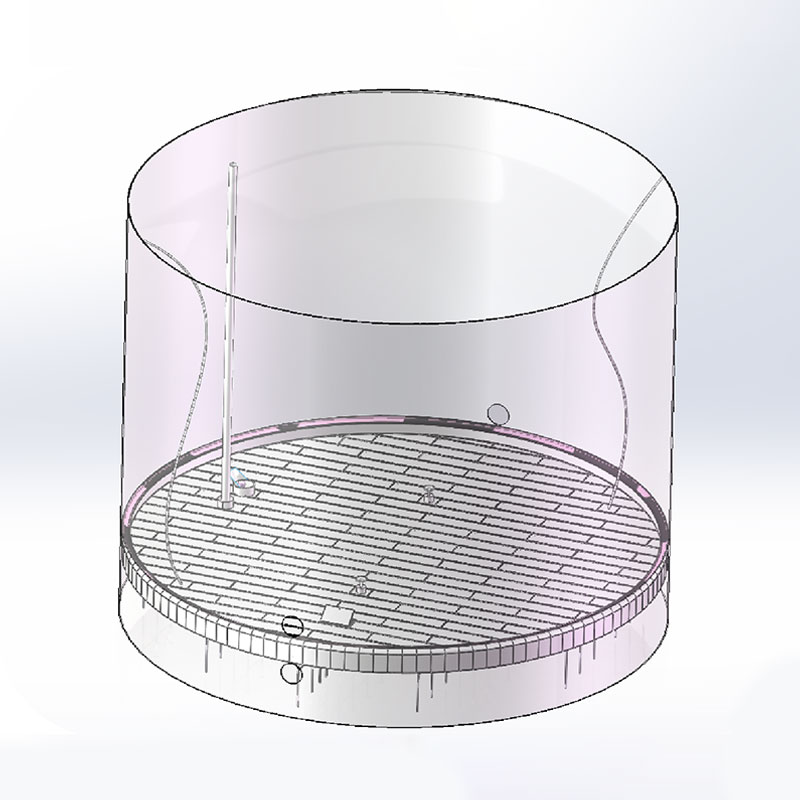
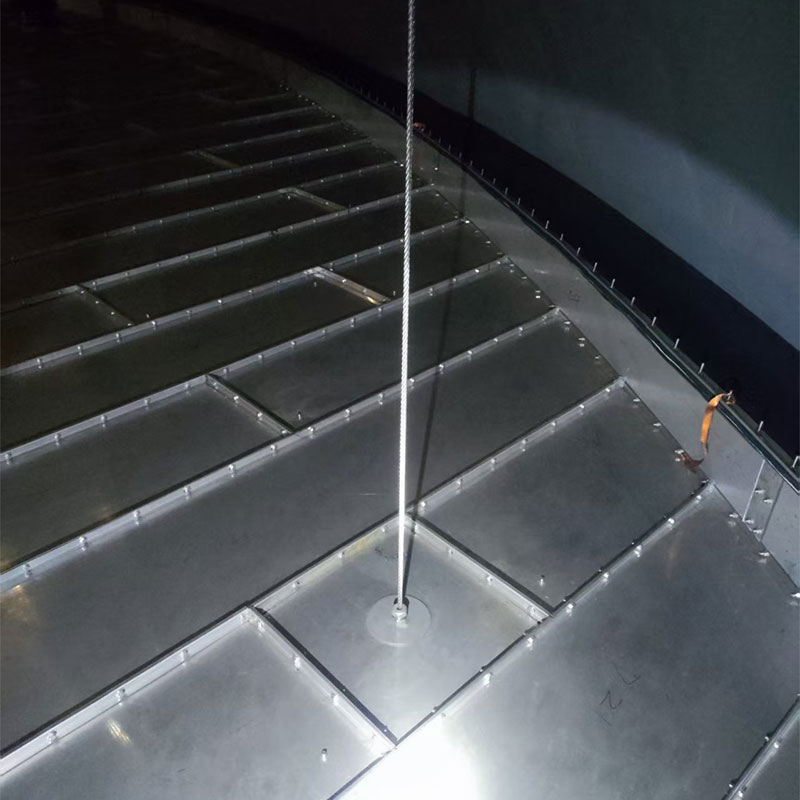
Полноконтактный понтон из нержавеющей стали сотовой конструкции с рёбрами жёсткости
Отсутствие парового пространства · Полный контакт с зеркалом жидкости · Максимальная герметичность и безопасность Огнестойкость ≥120 мин; Снижение выбросов ЛОС (VOCs) ≥98%; Полностью автоматическая сварка
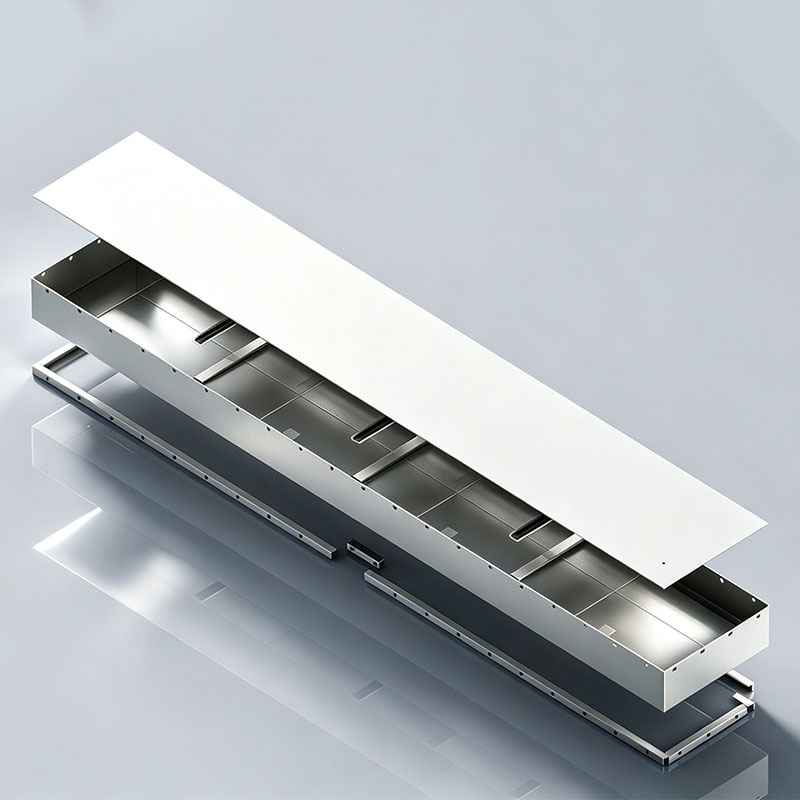
Компонент плавучего элемента (рёбра жёсткости)
Каждый плавучий элемент изготавливается на автоматизированной производственной линии завода; четырёхгорелочная автоматическая аргонодуговая сварка синхронно выполняет сварку четырёх вертикальных швов, что исключает дефекты, связанные с человеческим фактором. Толщина стенки корпуса конструкции с рёбрами жёсткости ≥1,5 мм, толщина верхней панели ≥1,2 мм, прочность при плоском сжатии 0,26 МПа.
Интеллектуальная система катодной защиты
В заданные моменты времени данные катодной защиты защищаемого трубопровода активно передаются по беспроводной сети в центр мониторинга; центр мониторинга анализирует полученные данные и на их основе определяет состояние катодной защиты трубопровода.
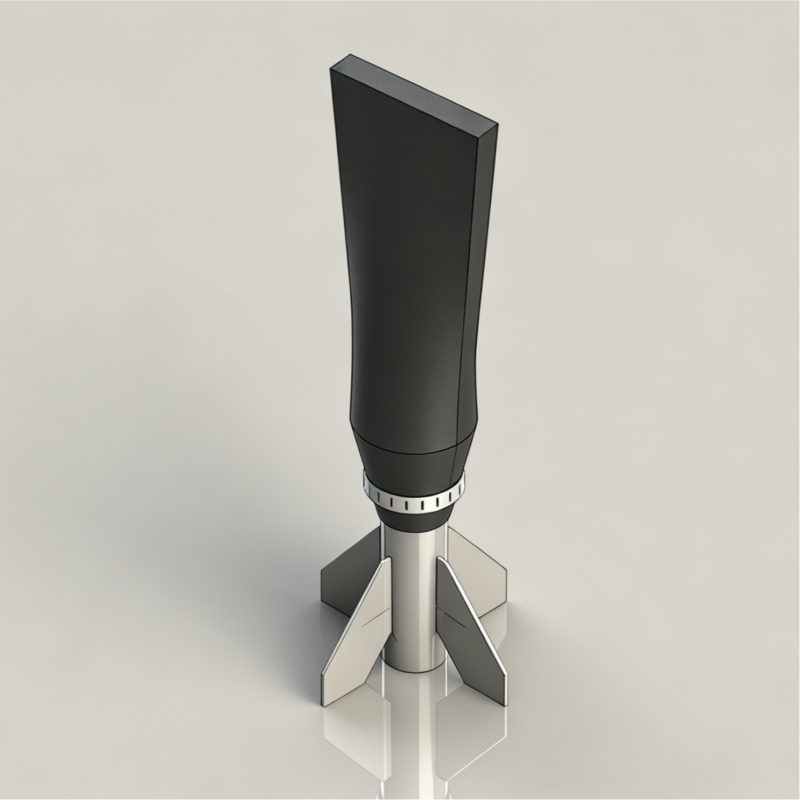
Уплотнение опорной стойки стального понтона
Центрирование стойки, распределение нагрузки понтона; Направление потока лопатками, предотвращение скопления жидкости и коррозии от застоя среды; Фиксация нижней части уплотнительной резины, предотвращение вертикального смещения.
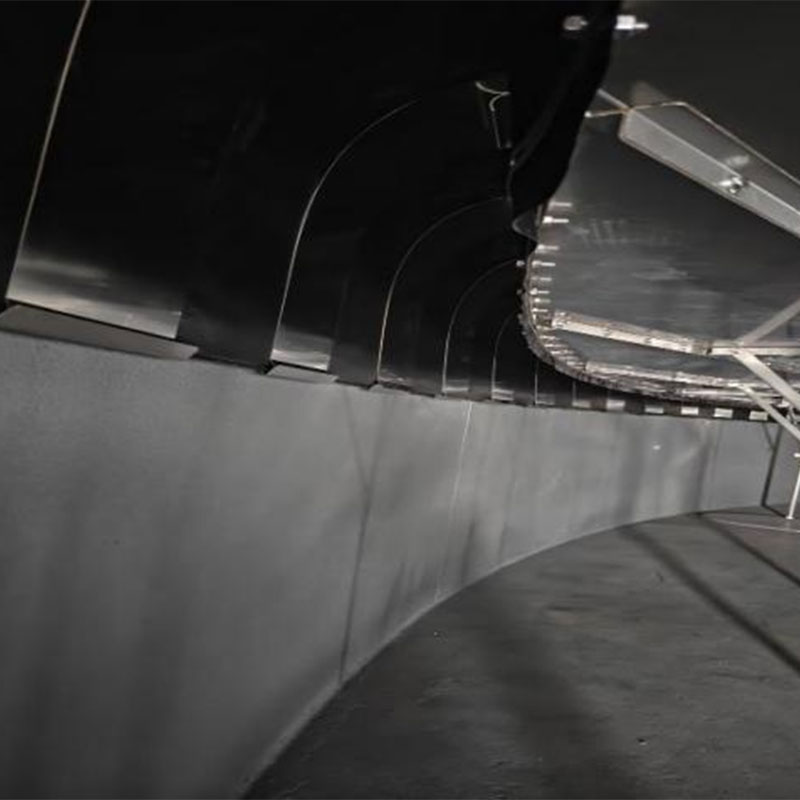
Вторичное язычковое скребковое уплотнение
Технология полнокомпенсационного эластичного уплотнения имеет большой рабочий диапазон компенсации; диапазон компенсации уплотнения: кольцевой зазор от -100 до ±300 мм; при возвратно-поступательном движении скользящей упругой пластины глубина её погружения в зеркало жидкости составляет не менее 100 мм. Применяется упругая уплотнительная конструкция из нержавеющей стали; используется принцип встраиваемого уплотнения, газовое пространство между понтоном и стенкой резервуара герметизируется, образуется конструкция статического уплотнения, исключающая утечку газа.


